+86-15630770527


Задвижка 800 с электроприводом: производители и цена
2026-09-20
- Особенности и назначение задвижек диаметром 800 мм с электроприводом
- Факторы формирования стоимости задвижек DN 800 с электроприводом
- Критерии выбора производителя и оценка надежности поставщика
- Технические аспекты интеграции электропривода и эксплуатации
- Сравнительный анализ типов уплотнений для задвижек DN 800
- Часто задаваемые вопросы (FAQ) при закупке арматуры DN 800
- Заключение и рекомендации по оформлению заказа
Особенности и назначение задвижек диаметром 800 мм с электроприводом
Задвижка с условным проходом DN 800 (800 мм) представляет собой крупногабаритное трубопроводное оборудование, предназначенное для полного перекрытия или открытия потока рабочей среды в магистральных системах. Использование электропривода на арматуре такого диаметра является не просто опцией, а технической необходимостью, обусловленной физическими законами гидродинамики и требованиями безопасности промышленных объектов.
В ручном режиме управление задвижкой DN 800 требует значительных усилий из-за высокого давления, действующего на затвор, и большого трения в уплотнительных парах. Электропривод решает эту проблему, обеспечивая механизированное перемещение шпинделя и клина (или шиберного затвора). Это позволяет интегрировать арматуру в автоматизированные системы управления технологическими процессами (АСУ ТП), осуществлять дистанционное управление с центрального пульта и исключать влияние человеческого фактора при аварийных ситуациях.
Ключевым преимуществом использования задвижки 800 с электроприводом является возможность точной настройки крутящего момента и времени хода. Современные электрические исполнительные механизмы оснащены концевыми выключателями и датчиками положения, которые сигнализируют о полном открытии или закрытии арматуры. Это критически важно для предотвращения гидроударов при резком перекрытии потока в длинных трубопроводах большого диаметра, где кинетическая энергия движущейся жидкости может привести к разрушению труб и фитингов.
Конструктивные типы задвижек большого диаметра
При выборе арматуры DN 800 необходимо учитывать конструктивные особенности запирающего элемента, так как они напрямую влияют на гидравлическое сопротивление и герметичность:
- Клиновые задвижки: Наиболее распространенный тип для высоких давлений. Затвор выполнен в виде двух дисков, образующих клин. При закрытии они плотно прижимаются к седлам корпуса. Для диаметра 800 мм часто применяются задвижки с выдвижным шпинделем, что упрощает визуальный контроль положения затвора, но требует больше места по высоте.
- Параллельные (шиберные) задвижки: Имеют два параллельных диска, которые прижимаются к седлам под действием давления среды или пружинного механизма. Такие конструкции часто используются в системах водоснабжения и канализации, где требования к сверхвысокому давлению ниже, но важна надежность и простота обслуживания.
- Задвижки с мягким уплотнением: Вместо металл-по-металлу используется эластомерное покрытие на клине или седле. Это обеспечивает абсолютную герметичность («нулевую утечку») при меньшем крутящем моменте привода, что позволяет использовать менее мощные и более компактные электроприводы.
Факторы формирования стоимости задвижек DN 800 с электроприводом
Вопрос цены является одним из самых сложных при закупке крупногабаритной промышленной арматуры. В отличие от стандартных изделий малого диаметра, стоимость задвижки 800 с электроприводом не может быть выражена единым фиксированным числом для всех случаев. Цена формируется индивидуально под каждый проект и зависит от совокупности технических и логистических параметров.
Понимание структуры ценообразования помогает закупщикам корректно сравнивать коммерческие предложения от разных производителей и избегать скрытых расходов на этапах монтажа и эксплуатации.
Влияние материалов корпуса и внутренних деталей
Материалоемкость изделия диаметром 800 мм чрезвычайно высока. Масса чугунной задвижки такого размера может достигать нескольких тонн, а стальной — еще больше. Соответственно, колебания биржевых цен на черный металл, нержавеющую сталь или специальные сплавы напрямую отражаются на базовой стоимости арматуры.
- Серый чугун (GG25/Чугун СЧ20): Стандартный материал для систем водоснабжения, отопления и канализации с умеренными параметрами давления. Обеспечивает оптимальное соотношение цены и коррозионной стойкости в нейтральных средах.
- Углеродистая сталь (WCB/Сталь 20Л, 25Л): Применяется для более высоких давлений и температур, а также в нефтегазовой отрасли. Стоимость стальных задвижек выше из-за сложности литья и механической обработки.
- Нержавеющая сталь и дуплексные сплавы: Используются в агрессивных химических средах или морской воде. Цена такой арматуры может многократно превышать стоимость чугунных аналогов из-за дороговизны сырья и требований к качеству сварных швов.
Важно отметить, что экономия на материале уплотнительных поверхностей (например, наплавка вместо цельного материала) может снизить начальную цену, но сократить срок службы изделия в абразивных средах.
Тип и бренд электропривода
Электропривод составляет значительную часть стоимости комплекта. Для задвижки DN 800 требуются приводы с высоким выходным крутящим моментом. Разница в цене между приводами различных классов может быть существенной:
- Многооборотные приводы: Стандартное решение для задвижек. Они обеспечивают точное позиционирование и возможность ручной дублирующей операции (маховик).
- Интеллектуальные приводы: Оснащены микропроцессорным управлением, интерфейсами связи (Modbus, Profibus) и функциями самодиагностики. Такие устройства стоят дороже, но позволяют интегрировать арматуру в современные SCADA-системы и снижают затраты на обслуживание за счет прогнозирования неисправностей.
- Страна происхождения компонентов: Приводы европейских брендов традиционно имеют более высокую стоимость, тогда как азиатские производители предлагают конкурентоспособные решения, соответствующие международным стандартам качества, по более доступной цене. Выбор должен основываться не только на цене, но и на наличии сервисной поддержки в регионе эксплуатации.
Давление и класс герметичности
Рабочее давление (PN) определяет толщину стенок корпуса и массу литых деталей. Задвижка PN 10 будет дешевле, чем задвижка PN 16 или PN 25 того же диаметра, из-за меньшего расхода металла и менее жестких требований к прочности фланцевых соединений. Также влияет класс герметичности по ГОСТ или ISO: достижение класса «А» (полная непроницаемость) требует более высокой точности обработки уплотнительных поверхностей и качественных материалов уплотнений, что увеличивает производственные затраты.
Критерии выбора производителя и оценка надежности поставщика
Рынок трубопроводной арматуры насыщен предложениями, однако для критически важных узлов, таких как задвижка 800 с электроприводом, выбор производителя должен базироваться на строгих технических и организационных критериях. Ошибка в выборе поставщика может привести к авариям, длительным простоям производства и значительным финансовым потерям.
Производственные мощности и контроль качества
Наличие собственного полного цикла производства является ключевым индикатором надежности завода. Компания должна обладать литейными цехами, участками механической обработки с ЧПУ и сборочными линиями. Особенно важно наличие высокоточных испытательных стендов, способных тестировать арматуру больших диаметров под рабочим давлением.
Примером предприятия, сочетающего производственную базу с rigorous контролем качества, является ООО Хэбэй Гаои Клапан. Основанная в 2015 году в промышленной зоне города Ботоу (провинция Хэбэй, Китай), компания специализируется на разработке и производстве трубопроводной арматуры уже более десяти лет. Производственная база ООО Хэбэй Гаои Клапан оснащена современным оборудованием с ЧПУ и линиями прецизионной обработки, что позволяет обеспечивать стабильность геометрических параметров даже для крупногабаритных изделий, таких как задвижки DN 800.
Контроль качества в таких компаниях осуществляется на всех этапах: от входного контроля сырья до окончательных приемо-сдаточных испытаний. Каждая партия продукции сопровождается отчетами об испытаниях и сертификатами соответствия. Соблюдение требований систем менеджмента качества ISO и наличие сертификатов по стандартам ANSI/API и 3A подтверждают способность производителя выпускать продукцию, пригодную для эксплуатации в строгих условиях водоснабжения, водоотведения и промышленного использования.
Техническая компетенция и ассортимент
Производитель должен демонстрировать глубокое понимание специфики применения арматуры. Важно оценивать широту ассортимента: наличие в портфеле не только задвижек, но и балансировочных клапанов, обратных клапанов, фильтров и регулирующих устройств говорит о комплексном подходе к решению задач управления потоками.
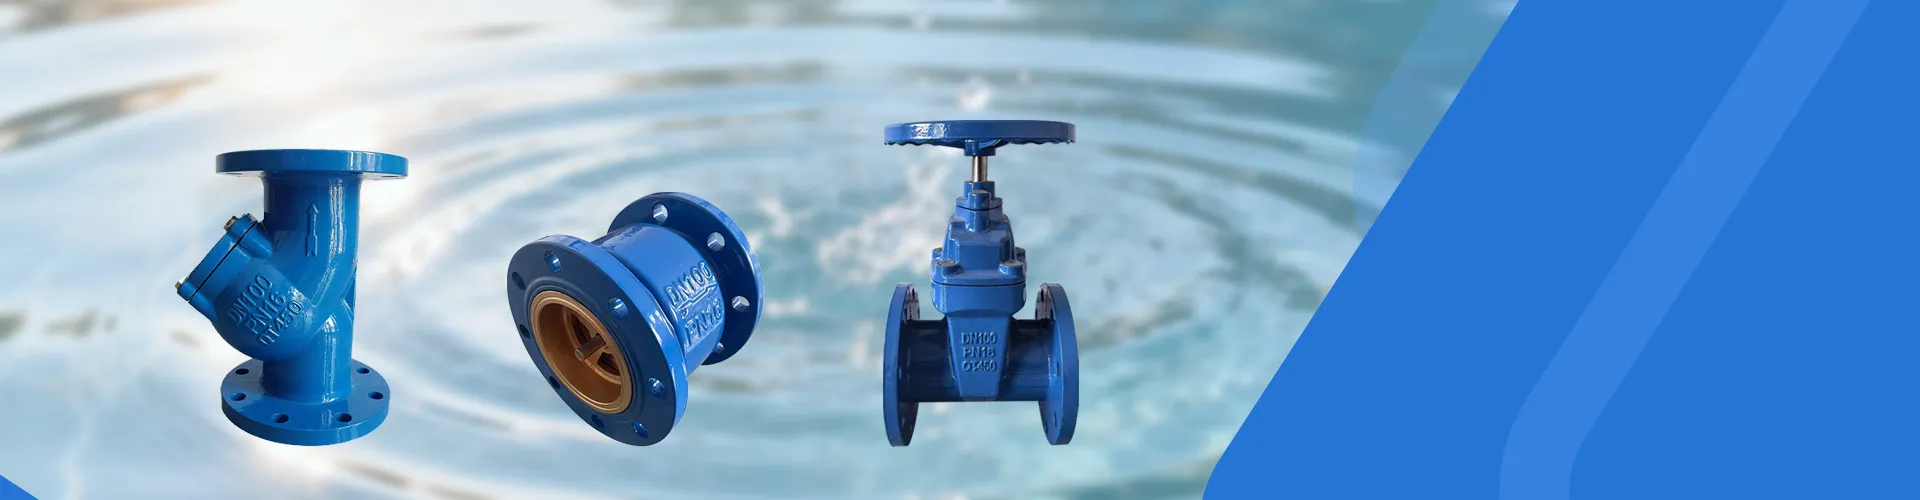
ООО Хэбэй Гаои Клапан, например, выпускает широкий спектр продукции, включая задвижки с мягким уплотнением (в том числе модели типа Z545X-10/16Q), бесшумные обратные клапаны (HC42X-16Q), фланцевые задвижки с жестким уплотнением и Y-образные фильтры. Такой ассортимент позволяет заказчику получать согласованные технические решения для всей трубопроводной системы от одного поставщика, что упрощает логистику и техническое сопровождение.
Наличие специализированной команды НИОКР (научно-исследовательских и опытно-конструкторских работ) позволяет производителю адаптировать конструкции под нестандартные требования заказчика, улучшать характеристики изделий и внедрять новые материалы.
Сервисное сопровождение и послепродажная поддержка
Для B2B-сектора критически важным является не только продажа изделия, но и обеспечение его жизненного цикла. Надежный производитель предлагает:
- Индивидуальный подбор арматуры: Учет параметров рабочей среды (давление, температура, химический состав, наличие абразивных частиц) для исключения рисков несовместимости материалов и преждевременного выхода из строя.
- Техническую поддержку при монтаже: Консультации по правильному установке задвижки, подключению электропривода и настройке концевых выключателей.
- Обеспечение запасными частями: Оперативная поставка уплотнений, подшипников и других изнашиваемых элементов.
Компания ООО Хэбэй Гаои Клапан уделяет особое внимание комплексному сервисному сопровождению, предлагая послепродажную техническую поддержку, обучение эксплуатационных команд заказчиков и оперативное реагирование на возникающие неисправности. Философия «Качество как основа, честность как краеугольный камень» и стратегия, ориентированная на технологические инновации и международную экспансию, делают таких производителей предпочтительными партнерами для долгосрочного сотрудничества.
Технические аспекты интеграции электропривода и эксплуатации
Покупка задвижки с электроприводом — это лишь первый этап. Долговечность и надежность работы узла зависят от правильности монтажа, настройки и последующего обслуживания.
Настройка электропривода
Перед вводом в эксплуатацию электропривод задвижки DN 800 должен быть тщательно настроен. Основные параметры, подлежащие регулировке:
- Конечные положения: Точная установка моментов полного открытия и полного закрытия. Неправильная настройка может привести к недожиму клина (утечкам) или чрезмерному усилию (повреждению резьбы шпинделя или перегрузке двигателя).
- Ограничение крутящего момента: Установка пороговых значений момента для защиты механизма от заклинивания. Если усилие превышает заданный предел, привод должен автоматически отключаться и выдавать сигнал аварии.
- Индикация положения: Проверка работы датчиков положения и их согласование с системой диспетчеризации.
Требования к монтажу
Задвижки большого диаметра обладают значительным весом. При монтаже необходимо использовать подъемные механизмы, строго запрещается подвешивать оборудование за элементы электропривода или шпиндель. Подъем должен осуществляться за специальные проушины на корпусе задвижки.
Важно обеспечить соосность трубопровода и фланцев задвижки. Перекосы приводят к возникновению избыточных напряжений в корпусе и затруднению хода затвора. Перед установкой рекомендуется очистить внутреннюю полость трубопровода от строительного мусора, сварочных брызг и грязи, которые могут повредить уплотнительные поверхности седла и клина.
Профилактическое обслуживание
Регулярное обслуживание продлевает срок службы арматуры. Основные мероприятия включают:
- Периодическое полное открытие и закрытие задвижки (циклирование) для предотвращения заиливания и закисания уплотнительных поверхностей, особенно если арматура долго находится в одном положении.
- Проверка состояния смазки в редукторе электропривода и подшипниках шпинделя.
- Контроль герметичности сальникового уплотнения шпинделя. При появлении капельной течи необходима подтяжка сальника или замена уплотнительных колец.
- Визуальный осмотр корпуса и фланцевых соединений на предмет коррозии и внешних повреждений.
Сравнительный анализ типов уплотнений для задвижек DN 800
Выбор типа уплотнения является компромиссом между стоимостью, герметичностью и условиями эксплуатации. Ниже приведена сравнительная характеристика основных вариантов, встречающихся на рынке.
| Характеристика | Металл по металлу (Жесткое) | Мягкое уплотнение (Эластомер) |
|---|---|---|
| Герметичность | Допускает нормируемую микроутечку (классы B, C по ГОСТ/ISO). Может требовать дополнительного усилия для плотного закрытия. | Обеспечивает полную герметичность (класс А). Эластомер компенсирует неровности поверхности. |
| Рабочая температура | Высокая. Подходит для горячих сред, пара, высокотемпературных масел. | Ограничена температурной стойкостью эластомера (обычно до +70…+90°C для EPDM, до +120°C для NBR). |
| Требования к крутящему моменту | Высокие. Требуется мощный электропривод для обеспечения необходимого усилия прижатия. | Низкие. Уплотнение происходит за счет деформации резины, что снижает нагрузку на привод. |
| Чувствительность к загрязнениям | Высокая. Твердые частицы могут нарушить плотность прилегания металлических поверхностей. | Средняя. Эластомер способен частично обволакивать мелкие частицы, но крупные абразивы могут повредить покрытие. |
| Применение | Нефтегазовая отрасль, энергетика, высокие давления и температуры. | Водоснабжение, канализация, HVAC, пищевая промышленность (при соответствующих сертификатах). |
При выборе задвижки 800 с электроприводом для систем холодного водоснабжения или водоотведения предпочтительным вариантом часто являются модели с мягким уплотнением (например, аналоги серии Z545X), так как они обеспечивают лучшую герметичность при меньших затратах на привод и энергопотребление. Для высокотемпературных сетей следует рассматривать варианты с жестким уплотнением или специальными термостойкими материалами.
Часто задаваемые вопросы (FAQ) при закупке арматуры DN 800
Как определить необходимый крутящий момент электропривода?
Расчет крутящего момента — задача производителя или инженерного отдела поставщика. Он зависит от давления в трубопроводе, типа уплотнения, состояния шпинделя и наличия смазки. Запас по моменту обычно составляет 20–30% от расчетного значения для учета возможных отклонений и старения механизма. Не рекомендуется выбирать привод «впритык», так как это приведет к частым аварийным отключениям.
Можно ли установить электропривод на существующую ручную задвижку?
Теоретически это возможно, если конструкция задвижки предусматривает монтаж привода (наличие фланца крепления и соответствующего профиля шпинделя). Однако для задвижек DN 800 такая модернизация часто экономически нецелесообразна из-за сложности демонтажа старой арматуры, необходимости проверки состояния внутренних деталей и подгонки привода. Чаще выгоднее заменить задвижку целиком на заводской комплект с гарантированной совместимостью.
Какие документы запрашивать у поставщика перед оплатой?
Помимо коммерческого предложения, необходимо запросить:
- Габаритные и присоединительные чертежи (для проверки возможности установки на объекте).
- Паспорт изделия и руководство по эксплуатации.
- Сертификаты соответствия (ГОСТ, ISO, API и др., в зависимости от требований проекта).
- Протоколы заводских испытаний (гидравлические испытания корпуса и уплотнений).
- Информацию о гарантии и условиях сервисного обслуживания.
Влияет ли направление потока на работу задвижки?
Большинство современных задвижек с клиновым затвором являются двунаправленными, то есть могут устанавливаться на трубопроводе с любым направлением потока. Однако некоторые специфические конструкции (например, с односторонним уплотнением или обратные клапаны-задвижки) могут иметь ограничения. Всегда следует проверять маркировку на корпусе или консультацию с производителем, таким как ООО Хэбэй Гаои Клапан, который предоставляет индивидуальное техническое сопровождение выбора арматуры.
Заключение и рекомендации по оформлению заказа
Закупка задвижки диаметром 800 мм с электроприводом — это инвестиция в надежность инфраструктурного объекта. Рынок предлагает разнообразные решения, от бюджетных моделей до высокотехнологичных комплексов с интеллектуальным управлением. Ключ к успешной покупке лежит в четком определении технических требований и выборе проверенного производителя.
Не стоит ориентироваться исключительно на минимальную цену. Низкая стоимость может быть достигнута за счет использования второсортного литья, упрощенной конструкции привода или отсутствия должного контроля качества. В долгосрочной перспективе такие изделия приводят к росту эксплуатационных расходов.
Рекомендуется работать с производителями, которые демонстрируют прозрачность процессов, наличие сертификации и готовность предоставить техническую поддержку на всех этапах. Компании вроде ООО Хэбэй Гаои Клапан, сочетающие современное производственное оборудование, строгий контроль качества (ISO, ANSI/API) и ориентацию на долгосрочное партнерство, представляют собой надежный выбор для поставщиков и конечных потребителей в сфере промышленной арматуры.
Перед формированием итогового заказа убедитесь, что все параметры рабочей среды учтены, тип электропривода соответствует системе автоматизации объекта, а условия поставки и гарантийного обслуживания четко зафиксированы в договоре. Точная стоимость и сроки изготовления определяются после получения технического задания и согласования конфигурации изделия с заводом-изготовителем.